IN THE FIELD
Maintenance Magazine 143 – maart 2019
AB Inbev in Leuven
Een opgeruimd magazijn is er twee waard
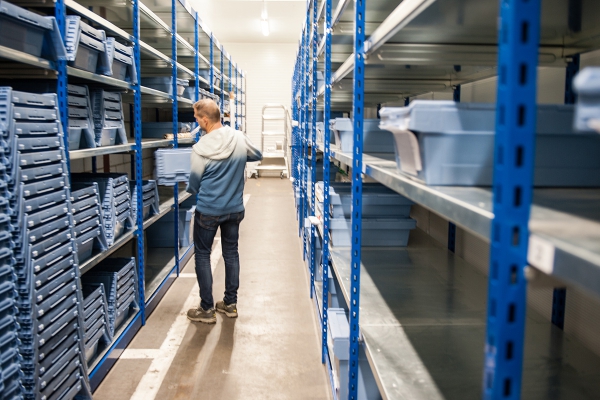
HOTT is het doel. Techniekers moeten sleutelen en niet in doosjes zitten graven, stelt Bart Cleys, TS manager van de verpakkingsafdeling bij AB Inbev in Leuven. (Foto: LDS)
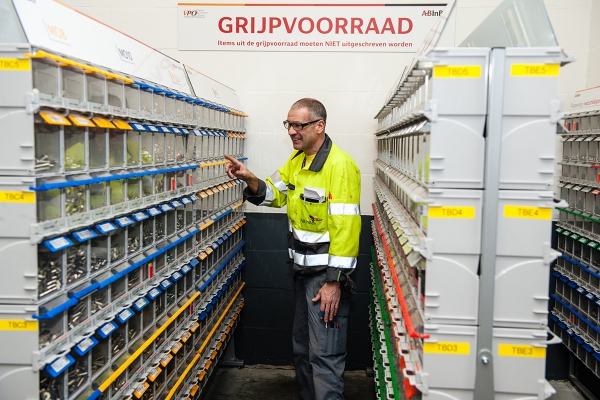
“Wij hoeven niet te weten hoeveel bouten een medewerker nodig heeft. Tegelijk verhogen we het engagement omdat we nooit uit stock zijn”, rekent Rik Geuns. (Foto: LDS)
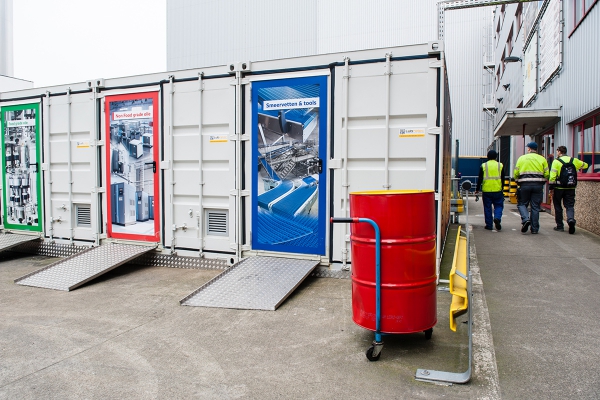
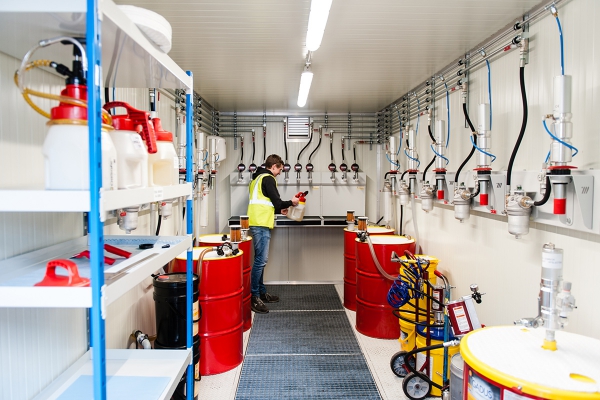
Het zeer visueel systeem (kleur op container, vat, aansluitpunt, tappunt, recipiënt maar ook op het verbruikspunt, de machine, de lager) moet vergissingen helpen voorkomen. (Foto: LDS)
Rik Geuns uit, First Line Manager Planning & Methods bij AB Inbev. (foto: LDS)
Bart Cleys, TS manager van de verpakkingsafdeling van de brouwerij.
AB Inbev in Leuven introduceerde vorig jaar twee veranderingsprojecten in het onderdelenmagazijn. De werkorder staging én het installeren van een grijpvoorraad leidden alvast tot meer hands-on-tool-time (HOTT), een hoger ‘engagement’ (of minder frustratie bij de maintenance teams) en duidelijkheid, netheid en ‘rust’ in het hele gebeuren. Efficiënter, dus. Gemeen hebben ze ook de snelle ROI.
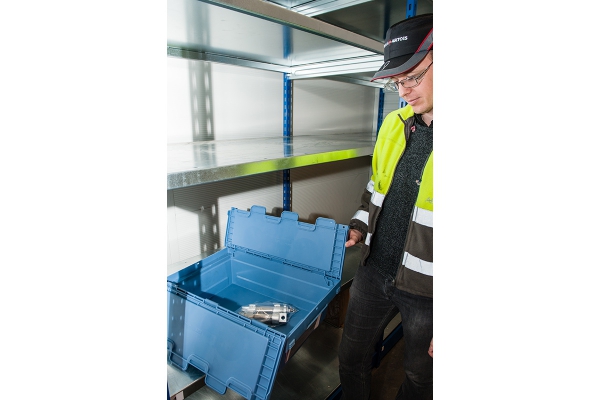
Vroeger kon een technieker wel een halfuur bezig zijn om voor zijn werkorder de stukken bij elkaar te zoeken in het magazijn. “Zodra alle stukken voor een werkorder binnen zijn, leggen onze magazijniers die nu klaar in het stagingmagazijn. Alle materialen voor een order worden in één blauwe kunststofdoos klaargelegd. Die wordt gerangschikt volgens verpakkingslijn en gedocumenteerd”, legt Rik Geuns uit, First Line Manager Planning & Methods bij AB Inbev. De werkorder wijst de technieker naar de juiste legger en box. Het resultaat? De nieuwe inrichting zou een 5 % meer HOTT opleveren. De stukken in de staging area zijn goed gemanaged en 5S georganiseerd. Als KPI’s hanteerde Geuns o.a. de Maintenance Plan Attainment (het aantal werkorders uitgevoerd op het aantal ingeplande). “Die ging omhoog omdat we op voorhand al problemen zien aankomen. Als er stukken ontbreken weet je dat op voorhand en wordt het werk niet ingepland tot de stukken er wél zijn. Of wordt alle moeite gedaan om het onderdeel toch op tijd binnen te halen.” Hij benadrukt ook de winst in ‘engagement’ bij techniekers die onmiddellijk aan de slag kunnen. Van die kant kwam enkel positieve feedback. De ‘nieuwe ordelijkheid’ resulteert tevens in een lagere maintenancekost, want minder spoedbestellingen. Geuns rekent op een ROI van minder dan drie maanden.
HoTT is het doel
In het verleden waren er ook al pogingen maar “de richtlijnen bleken onvoldoende duidelijk. We begonnen met een schone lei en namen twee-drie maanden om de hele procesmap consistent uit te tekenen vooraleer we van start gingen. En dan deden we het gewoon.” Geuns trok ook naar een BEMAS-sessie over het technisch magazijn.
“Een technieker krijgt zijn werkorder, moet naar het magazijn kunnen en beginnen werken. Niet zoals in het verleden dat hij de vrijdag ervoor een hele dag stukken moet zitten sorteren. HOTT is het doel”, aldus Bart Cleys. “Techniekers moeten kunnen sleutelen en niet in doosjes zitten graven.”
Wanneer de stager/magazijnier de stukken ontvangt, registreert hij die in het ERP-systeem (SAP). Wanneer alle stukken van een order er zijn, stopt hij ze in één box. Aan de werkorder wordt de stagelocatie toegevoegd. Vroeger miste men al eens materialen. Nu zijn de blauwe dozen in het stagingmagazijn steeds volledig. Wat nog in bestelling staat, ligt in afzonderlijke doosjes in een wachtmagazijn. “We zoeken ook dat te optimaliseren”, zegt Cleys. De idee is om leveringen direct in de juiste blauwe doos te steken en die naderhand naar staging te brengen.
Daar staan een 300 à 400 blauwe dozen. Op de rekken is alles geschikt per lijn. Er zijn een 50-tal gestagede werkorders per week. Weeknummers op de doos geven aan hoe lang de bak er staat. Voordeel? “Visueel heb je een beeld op de back log. Het is een gecontroleerd proces”, zegt Cleys. De onderhoudsplanners trekken elke twee weken de staging area in om te zien wat er voor hun lijnen ligt. Komt het overeen met SAP? Zo kan ook overlegd worden met de ingeplande technieker. “Vroeger hadden we er het raden naar waarom stukken bleven liggen.” Alle onderhoudstechniekers hebben toegang tot het stagingmagazijn. “Het werkt gewoon.”
Grijpvoorraad
Vroeger lagen alle bouten, moeren, rondellen,… in ladenschuiven. Onzichtbaar. Een technieker die enkele bouten nodig had, moest die uitschrijven. Jaarlijks moest de magazijnier alle doosjes natellen. Met een georganiseerde en visuele grijpvoorraad kon dat eenvoudiger en duidelijker en ook administratie besparen. Er is gekozen voor een lokale stock met een ‘twin bin’ die werkt volgens de Kanbanfilosofie. De technieker, die iets nodig heeft, neemt maar. Is de grijpvoorraad in het onderste bakje leeg, dan wordt het bovenste bakje aangesproken. Die tussenvoorraad vult het onderste grijpbakje. Tegelijk gaat een rode vlag op ten teken dat de magazijnier het stuk moet bijbestellen. Dit kan mettertijd ook met RFID uitgerust worden.
“Wij hoeven niet te weten hoeveel bouten een medewerker nodig heeft. Tegelijk verhogen we het engagement omdat we nooit uit stock zijn.” Het systeem is visueel, duidelijk en open. “Een hogere lijnefficiëntie want sneller gerepareerd, een hogere HOTT en engagement maar ook duidelijk en proper. De magazijnier hoeft niet meer na te tellen… Er zijn minder spoedorders. De stock is beter onder controle. Op termijn verwacht ik ook een magazijnwaardevermindering omdat we nu een beter zicht hebben op wat nodig is en wat niet”, aldus Geuns. Ook hier was de businesscase snel gemaakt. De investering kent een ROI van nauwelijks een half jaar. “Voor kleine slijtdelen zoals zuignappen en sproeikopjes denken we aan gelijkaardige set-ups aan de lijn zelf maar dan in een geautomatiseerd systeem”, verklapt Cleys. <<
Door Luc De Smet
Maintenance van de verpakkingslijnen
Het onderhoud van de brouwerij telt een 120-tal mensen. Een 50-tal volgt het eigenlijke brouwgebeuren op. Zo’n 70 medewerkers vallen onder Bart Cleys, TS manager van de verpakkingsafdeling van de brouwerij. Die telt vijf eerstelijnsteams met een achttal allrounder elektromechaniekers en één First Line Manager (FLM). Daarnaast zijn er nog twee ploegen. De eerste is het centraal onderhoudsteam met analisten en specialisten (smeerders, mechaniekers) voor het geplande preventief en correctief werk maar ook support. Het zevende en laatste team, waarover Rik Geuns de leiding heeft, staat in voor de onderhoudsplanning, de werkvoorbereiding, bestellingen,… Het magazijnteam telt zes magazijniers en één beheerder. De brouwerij werft aan. Er start een nieuwe verpakkingslijn waarvoor BA’s elektromechanica gezocht worden.
Oliemagazijn buiten
Vorig jaar, toen de olieopslag moest verhuizen, werd tegelijk beslist die te centraliseren. Er kwamen drie containers: één voor foodgrade oliën (groen), voor non-foodgrade (rood) en voor smeervet (blauw). Telkens in een eigen kleur. De container heeft een volledige lekbak. Vaten staan er rechtop. Dat is beter voor de ergonomie (dan liggende vaten) maar voorkomt ook contaminatie. “Steevast filteren we eerst de olie voor we het vat aansluiten op het tapsysteem.” Nu wordt getapt met persluchtpompjes. Ook vetvaten zijn verbonden met een gesloten pompsysteem. “Het is de bedoeling om falingen door een gebrekkige vet/oliekwaliteit te verminderen. Het is ook een zeer visueel systeem (kleuren op container, vat, aansluitpunt, tappunt, recipiënt maar ook op het verbruikspunt, de machine, de lager) waarmee we hopen vergissingen te voorkomen.” Partners inspireerden. “Lubritech implementeerde voor ons de good operating practices’ die Global ons oplegde”, zegt Cleys. Fuchs levert de olie.