EN COUVERTURE
Maintenance Magazine 143 – mars 2019
Maintenance chez le constructeur aéronautique Sabca
-
-
-
-
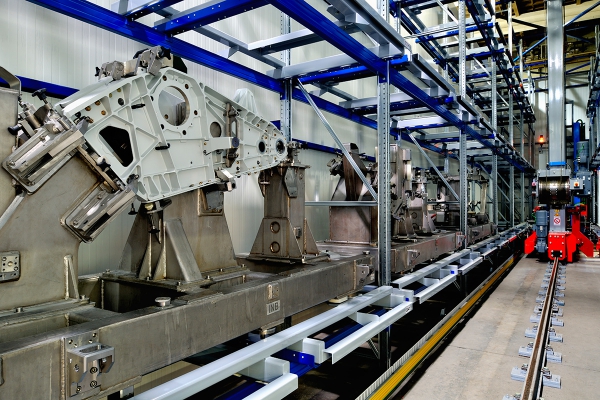
Les pièces sont sorties du magasin. (Photo: Sabca)
« Nous allons donner et définir des priorités aux machines et des SLA’s aux sous-traitants pour être encore plus performants », déclare Francis Moreau, responsable Maintenance chez Sabca à Haren. (Photo: LDS)
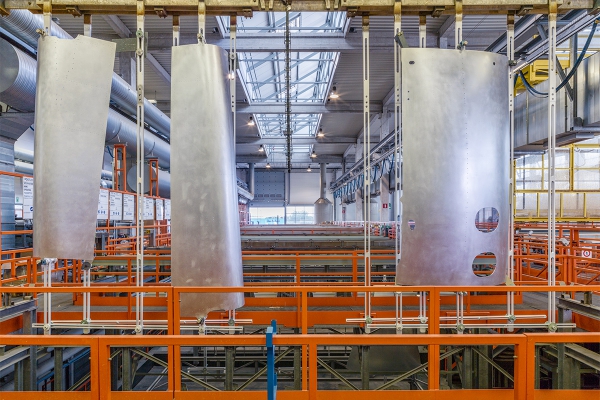
Un pont automatique amène les composants de poste à poste. (Photo: Sabca)
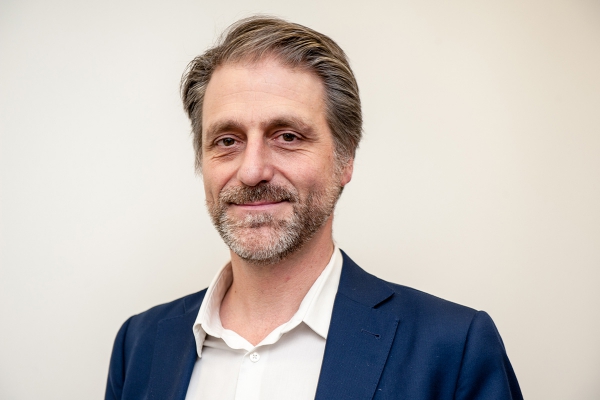
« Nous voulons nous focaliser sur notre coeur de métier. Les ‘généralités’ sont sous-traitées », détaille le CEO Thibauld Jongen. (Photo: LDS)
PreviousNext
Le département maintenance de la Sabca à Haren emploie 25 personnes. Pour les travaux spéciaux, l’entreprise fait appel à des externes. Les techniciens engagés portent à une trentaine le nombre d’actifs, un chiffre relativement stable, tout comme le budget de maintenance qui représente 2 à 3 pourcents du chiffre d’affaires. « Mais tout est toujours trop cher », déclare Francis Moreau (58), responsable Maintenance.
« Nous cherchons donc à être plus performant et à réparer les pannes plus rapidement. Les machines sont la priorité et nous définissons des SLA’s avec les sous-traitants. » L’entreprise dispose d’un vaste parc de machines et ne peut pas dédier le même niveau de service à chaque machine. « Il faut établir des contrats pour obtenir des pièces rapidement et cela coûte cher. Les SLA’s sont donc appliquées aux machines les plus critiques. Pour l’équipement moins critique, il y a plus de temps pour le réparer… Nous essayons de comprimer les coûts. » Ce qui a lieu de plusieurs manières.
Toutes les machines et les installations tournent sur SAP. Le planning de maintenance est suivi par zone à l’aide d’un fichier excel. Il n’y a pas de lien direct entre SAP et le planning de maintenance préventif. « Une nouvelle version de SAP plus conviviale permettra bientôt de suivre directement le planning préventif et d’avoir un feedback du technicien lors des réparations utiles », explique Francis Moreau. Une intégration qui vise aussi l’efficience et les économies.
Travail d’équipe
Le département maintenance compte deux grandes zones. La première zone possède de deux business units : ‘Actionneurs’ et ‘Aérostructures Intégrées’. On y trouve des machines d’envergure comme des bancs de fraisage et de tournage, un banc d’essai… Deux équipes de quatre techniciens travaillent en alternance, plus le chef d’équipe. Une équipe de maintenance comprend trois techniciens et un chef d’équipe et est aussi active dans la seconde zone qui gère le traitement de surface entièrement automatisé. Les pièces proviennent du magasin. Un pont automatique les déplace de poste à poste, d’un bain à l’autre. Outre la ligne d’anodisation pour les pièces en aluminium, il y a deux lignes plus petites pour le cadmiage et le chromage.
Par ailleurs, trois techniciens travaillent sur l’outillage général comme le Kardex, les ponts, une vingtaine de chariots élévateurs et les chariots. « Nous examinons actuellement les appareils que Sabca a besoin sur les trois sites, et si nous allons les acquérir en leasing, les louer ou les acheter », détaille le CEO Thibauld Jongen.
Un chef d’équipe de la maintenance est en contact permanent avec le responsable de groupe de la zone de production concernée. Chaque semaine, des réunions ont lieu dans les deux zones. Les problèmes sont abordés et suivis et on étudie la possibilité de libérer certaines machines pour réaliser une maintenance préventive. Cette maintenance a deux niveaux. Le premier niveau consiste à effectuer des rondes. Le technicien va de machine en machine et remplace les filtres, lubrifie, rajoute de l’huile, … Le second niveau est la maintenance annuelle.
Après chaque maintenance préventive, un rapport est établi. Si le technicien a remarqué une anomalie, une maintenance curative est alors planifiée. Dans son rapport, le technicien rédige aussi un commentaire sur la procédure préventive. S’il doit par exemple remplacer un roulement planifié mais qu’il s’avère après le démontage que le roulement est en parfait état, « on peut alors envisager de prolonger la maintenance préventive de deux ans », explique Francis Moreau. « Dans le cas contraire, on peut raccourcir l’intervalle à six mois. »
Lors de la réunion hebdomadaire avec la production, le responsable d’équipe de maintenance aborde aussi les aspects sécurité et cherchera par exemple à savoir pourquoi une protection d’une machine est enlevée. Si un technicien remarque qu’une machine est utilisée de manière incorrecte, il en fait part au responsable de l’équipe de l’opérateur. « Bien entendu, il peut aussi s’adresser à l’opérateur. »
Parc machines
La Sabca dispose d’un vaste parc de machines qui proviennent de divers fabricants. Il y a des machines très récentes et des machines plus anciennes (mécaniques) qui se règlent manuellement et pour lesquelles les pièces de rechange sont fabriquées en interne. La maintenance rencontre plus de problèmes avec les machines électriques. Il y a par exemple la défaillance des contrôleurs. « Après 15 ans, ils sont obsolètes et difficiles à obtenir. Nous mettons actuellement un certain nombre de machines à niveau avec une commande plus récente. Nous choisissons toujours Siemens », continue Francis Moreau. C’est une question de standardisation, « et puis Siemens Belgium propose un bon service et de nombreuses entreprises travaillent avec. »
Aujourd’hui, la commande de Siemens est intégrée dans 80% des machines. « Jadis, beaucoup de nos machines venaient de France et avaient des commandes suisses. En France, ces machines profitent d’un bon support mais en Belgique, il fallait toujours passer par la Suisse. C’était difficile et cela amenait des problèmes. » Parfois, la conversion n’est pas possible ou elle est trop coûteuse. Il y a ainsi cette machine Studer qui intègre du Fanuc « aussi une bonne commande. » Plusieurs machines possèdent une commande Fanuc. « Nous avons également un très bon support. » Dans un même souci de gestion serrée des actifs, des conditions sont définies dans un cahier des charges par la production lors l’achat de nouvelles machines. « Les nouvelles machines doivent avoir une commande Siemens et en pneumatique, la préférence va à Festo et Nordgren. »
Liste de priorités, tableau de bord et connectivité
Avec les collègues de la production, la maintenance définit la priorité de chaque machine, ce qui dépend de son programme. Les machines prioritaires sont par exemple celles que l’on utilise dans les trois équipes. Il y a aussi des machines uniques sans back up et qui représentent un ‘point de défaillance unique’. « Suivant l’âge des machines, nous pouvons déterminer par service la machine qui s’avère prioritaire pour une maintenance. »
Il y a quatre ans que le premier logiciel Siemens a été installé. Aujourd’hui, l’heure est à la mise à niveau. « Avec le nouveau logiciel, nous pouvons suivre l’état de la machine – est-elle fonctionnelle, à l’arrêt ou en panne – et établir des statistiques par machine. » De l’information très utile. « Nous allons aussi coupler d’autres installations au nouveau logiciel. » Les données du contrôleur des machines sont transférées au serveur qui les traite et les affiche dans un tableau de bord sur le pc de tous les techniciens de production et de maintenance ayant une licence. Tout est encore câblé sur Ethernet. « Nous travaillons sur le Wifi pour, dans l’avenir, pouvoir travailler avec des appareils portables. Pour l’instant, on en est toujours au papier. Dans une phase ultérieure, nous pourrons soutenir le technicien de maintenance de manière centralisée via une caméra et un pc. Mais, avant cela, il faut fonctionner sans papier », souligne Thibauld Jongen.
Cette année, un projet pilote IoT est en cours pour les capteurs et les logiciels, qui enregistre et analyse les diverses ‘conditions’ des machines. ‘Analyse my condition’ va mesurer non seulement la température mais aussi la puissance d’une broche, les vibrations, … « Nous pourrons alors améliorer les programmes qui ont été conçus ici pour utiliser les machines plus efficacement et les préserver », détaille Francis Moreau. La programmation des machines (plans CAO) sont centraux par la conception générée et appliquée par CATIA. « Si l’ingénieur adapte le programme, nous avons la certitude que c’est la dernière version qui est utilisée. Le programme est testé dans l’usine puis disponible à la production. » A court-moyen terme, on travaillera aussi à la traçabilité des pièces à l’aide d’une étiquette à codes-barres ou une puce qui sera scannée via la RFID. Toute l’informatique est sous-traitée à cgi. « Nous voulons nous focaliser sur notre cœur de métier. Les ‘généralités’ sont sous-traitées. La programmation et CATIA restent donc ici », clarifie Thibauld Jongen. <<
Par Luc De Smet