IN THE FIELD
Maintenance Magazine 140 – juin 2018
Maintenance des parcs d’imprimantes 3D
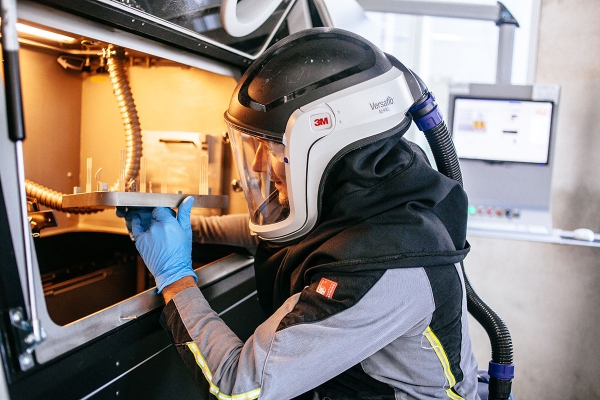
Le port d’équipements de protection individuelle s’impose ainsi que la formation du personnel pour un maniement sécurisé de matériaux d’impression 3D. (Photo: Materialise)
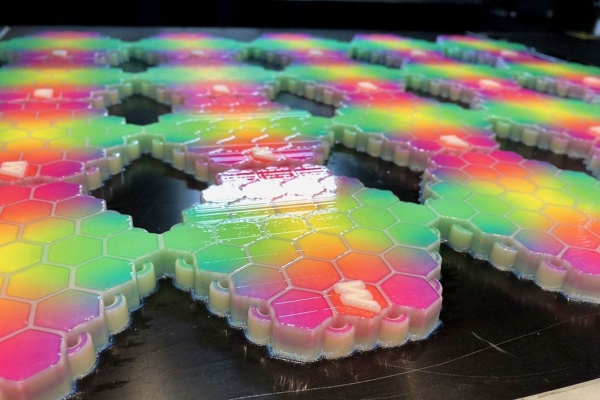
Mimaki propose des têtes autonettoyantes. (Photo: Mimaki)
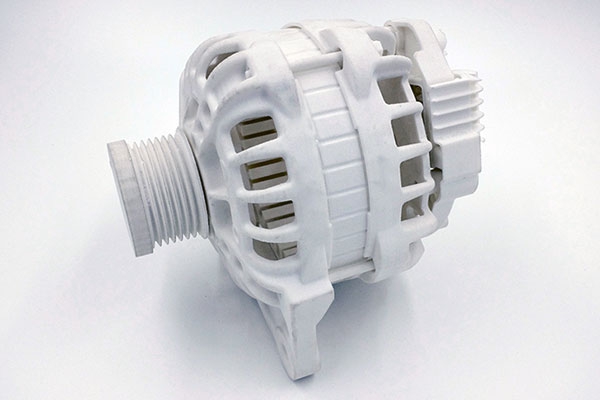
Il existe diverses technologies pour l’impression de matériaux, plastiques et alliages métalliques. (Photo: Prodways)
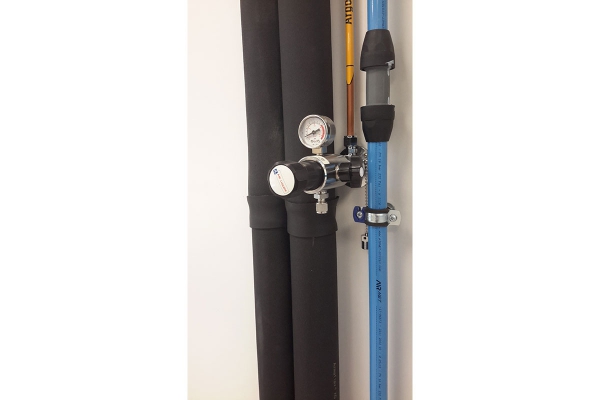
Vous ne pouvez pas vous permettre de tomber en panne de gaz pendant une impression. Il existe aujourd’hui des systèmes de télémétrie qui surveillent la pression et donc le volume résiduel dans les cuves. (Photo: Air Liquide)
« Notre maintenance est pratiquement le seul composant qui nous permet de nous distinguer de la concurrence. Il s’agit donc d’une activité stratégique et on n’en parle pas », voilà ce que nous a répondu un acteur majeur dans le domaine des parcs d’imprimantes 3D en Belgique. Un autre était affairé à la réalisation d’une communication et nous étions donc ‘trop tôt’. Mais voici néanmoins un article sur la maintenance dans le paysage complexe de l’industrie de l’impression 3D.
Il existe diverses technologies pour l’impression de matériaux, plastiques et alliages métalliques. Stéréolithographie (SLA), Fused Deposition Modelling (FDM), Fused Filament Fabrication (FFF), …Selective Laser Sintering (SLS) semblent être autant de technologies dominantes aujourd’hui. Une couche de poudre est finement étalée et le laser fond un motif, couche après couche.
Poudre
« La poudre ! Vous avez beau tout calfeutrer, elle est partout », lance Malcolm Riesewijk de LAYaLAY bv à Enschede. Les poudres et les pièces mobiles ne font pas toujours bon ménage. Les pièces importantes et même l’électronique exigent un nettoyage régulier. « Vous pouvez les souffler proprement, ainsi que les connecteurs. Mais il faut être prudent. Une étincelle est vite produite. » Malcolm Riesewijk poursuit : « Dans une imprimante utilisant du gypse, il y a eu de la poudre sur la PCB (carte mère) : 1.200 euros de frais. »
Garanties
La première année, la machine est entièrement garantie par la plupart des fournisseurs, entretien et pièces inclus. Dans les machines laser, le laser est le composant le plus coûteux. Il fonctionne durant x heures et est remplacé en cas de défaillance. « Il y a des contrats de maintenance où le client paie la moitié si le laser est défaillant la deuxième année. » La seconde année, vous pouvez acheter l’entretien, ou le décliner dans une offre sur trois à quatre ans. Ou avoir un contrat rien que pour les pièces. Certains proposent trois interventions, et après les heures sont payantes. « Il y a des entreprises utilisateurs qui trouvent les contrats de maintenance si chers qu’elles les laissent passer. Si vous ne rencontrez pas de problèmes, vous faites de sérieuses économies. »
Et puis il y a les postes de coûts typiques. Dans une imprimante utilisant du gypse full colour avec des cassettes de couleur, l’électronique, le fameux ‘poggy board’, est régulièrement déficient : 500 euros. Idem pour le câble plat entre l’électronique et la partie mobile qui lâche régulièrement : 200 euros. « Ce n’est pas agréable quand ça arrive pendant une production. » Cela signifie une perte de temps et de production.
Les machines FDM sont tellement bien construites qu’il n’y a presque pas de problèmes », poursuit Malcolm Riesewijk. Il est même possible de réaliser soi-même l’entretien des modèles Polyjet et Multijet (tête d’impression à jet d’encre). « Vous passez un chiffon doux, vous enlevez les résidus de résine, nettoyez la lampe UV et la tête d’impression. La tête tiendra un an ou deux. Si vous ne le faites pas, elle cassera plus vite. » Mimaki propose des têtes autonettoyantes. Lorsque les buses sont bouchées, la machine passe en mode nettoyage.
Open source – closed source
« La plupart des fabricants ont une ‘architecture fermée’, vous devez donc vous adresser au même fournisseur pour les matériaux et l’entretien. Maintenant que les brevets de la technologie SLS expirent, des machines ‘open source’ apparaissent sur le marché. » Vous définissez les paramètres, imprimez avec différents matériaux et trouvez les pièces partout. Vous pouvez effectuer vous-même l’entretien ou le sous-traiter. « Mais plusieurs nouveaux producteurs se retirent de cette démarche ouverte après un certain temps pour proposer leurs propres résines et des contrats de maintenance qui leur permettent de gagner quelque chose. »
L’importance des gaz protecteurs
« En termes de chiffres d’affaires, cette activité ne représente pas encore grand-chose », relativise Wim Velghe, business developer Additive Manufacturing chez Air Liquide, « mais nous connaissons une croissance annuelle de 30%. » L’entreprise fournit de l’argon pour les imprimantes utilisant des poudres métalliques, de l’azote pour les procédés SLS, de l’hélium pour la fusion par faisceau d’électrons (EBM). L’application de ces gaz génère une atmosphère inerte dans la chambre de construction qui crée une fusion pure. L’argon est typiquement utilisé avec le titane. Pour l’acier et l’aluminium, vous pouvez choisir l’azote. Les gaz protecteurs empêchent que les poudres ne ‘s’enflamment’ sous la lumière du laser.
Un générateur d’azote qui sépare l’azote de l’air atmosphérique ne semble pas toujours être la meilleure solution « parce que vous ne pouvez pas garantir la pureté du gaz. » Et donc la répétitivité. L’azote en bouteilles est livré avec un certificat de qualité de 99,999%. Il faut donc accorder de l’attention aux gaz et aux détendeurs. « Si vous avez plusieurs machines, il est conseillé d’opter pour de l’azote liquide ou des cuves d’argon.
Air Liquide étudie avec deux collaborateurs R&D l’influence de ses gaz sur l’impression avec des poudres métalliques. « Si le gaz protection doit absolument être de l’argon ou si l’azote meilleur marché peut aussi convenir. » Ici aussi, celui qui contrôle ses coûts peut réaliser de belles économies. Le gaz n’est pas le composant le plus coûteux. Une machine de production typique peut représenter chaque année 5.000 euros en gaz. C’est un coût relativement constant. D’autre part, « Renishaw a breveté un système pour récupérer l’argon. » Certains ont aussi craint que l’introduction de la technologie Jet Fusion de HP ne signifie la fin du marché SLS mais on remarque aujourd’hui que le nombre de lasers dans une machine augmente, que la puissance augmente… « Il faudra encore du gaz. »
Maniement conscient et sécurisé des poudres et des gaz
Mieux vaut stocker le gaz à l’extérieur et prévoir un système de détection de gaz et d’oxygène à la machine. La poudre, fraîche ou recyclée, doit être sèche et de préférence sous un gaz inerte. Le tamisage doit également avoir lieu sous un gaz. Les gaz inertes sont incolores et inodores. Le risque de suffocation n’est donc pas impensable. « J’ai refusé une fois d’entrer dans un local. Le tampon du générateur d’azote se trouvait dans une pièce aussi grande que des toilettes », souligne Wim Velghe qui insiste sur un maniement conscient et sécurisé des gaz.
Il faut aussi être prudent avec les poudres d’impression. Ces poudres peuvent exploser et posent des risques pour la santé. L’inhalation de nanoparticules métalliques pourrait provoquer une fibrose pulmonaire. L’Inconel 718 et le Hastelloy X pourraient être cancérigènes. Ceci exige le port d’équipements de protection individuelle et une formation du personnel pour un maniement sécurisé de ces matériaux. <<
Par Luc De Smet