EN COUVERTURE
Maintenance Magazine 144 – juin 2019
Garder les éco-installations critiques en parfait état économise de l’argent et des soucis
-
-
-
-
-
-
-
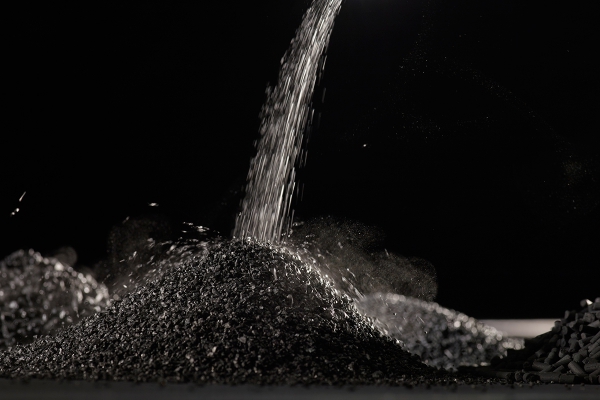
Le charbon actif est un produit approprié pour capturer divers types de pollution provenant de l’air, des gaz, des liquides et/ou de l’eau.
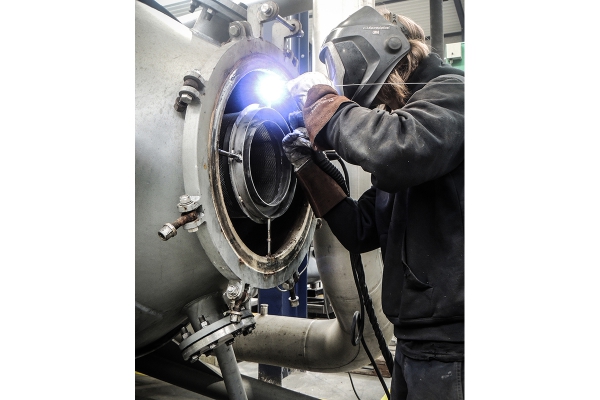
La sensibilisation est essentielle et pour cette raison, les équipes de maintenance doivent régulièrement être informées de l’importance des exigences environnementales.
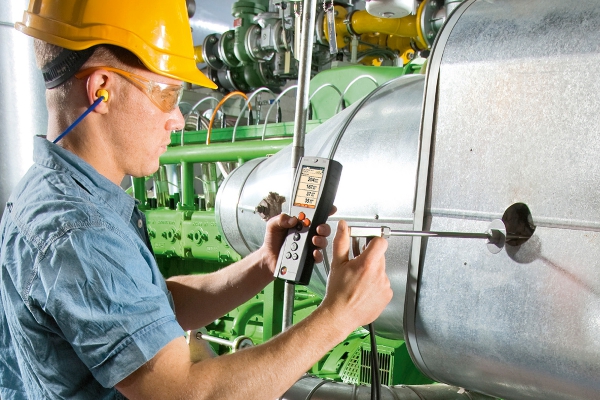
Le défi pour le responsable de la maintenance est de surveiller avec précision l’installation grâce à des mesures précises et de respecter les valeurs limites légales d’émissions.
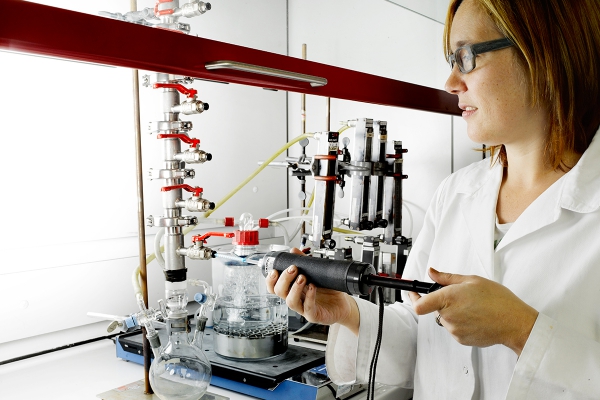
Le charbon actif a une structure en éponge à travers laquelle les liquides ou les gaz circulent, mais où la contamination est attirée et retenue par la surface interne.
Les installations environnementales figurent dès lors de plus en plus en tête de liste des actifs critiques.
L’utilisation d’installations techniques s’accompagne souvent d’émissions.
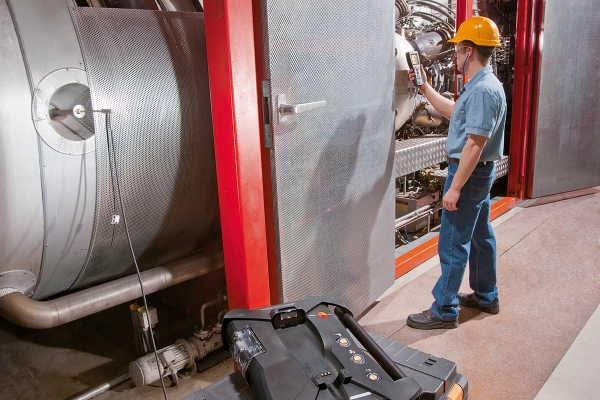
Pour obtenir le rendement maximal d’une turbine à gaz et de respecter les limites légales d’émissions, le responsable de la maintenance doit définir le rapport stœchiométrique optimal.
PreviousNext
Le traitement des eaux usées, l’épuration des gaz de combustion… sont fréquemment des installations critiques en entreprise. En effet, un fonctionnement inadéquat est susceptible de complètement arrêter une unité de production. Ou, dans le ‘meilleur’ des cas, coûte beaucoup d’argent en raison de la violation de valeurs limites d’émission. Comment un responsable de la maintenance doit-il correctement gérer ce problème. Comment peut-il élaborer un programme adéquat pour garantir que ses installations fonctionnent toujours dans le respect des critères énoncés au permis environnemental ?
Limiter les émissions nocives
« Les objectifs climatiques et les normes environnementales de plus en plus strictes obligent les entreprises à limiter au maximum les émissions nocives. C’est pourquoi de nombreux moyens technologiques sont usités. Comme les installations de purification d’eau et les épurateurs de gaz de combustion », déclare Wim Vancauwenberghe, directeur du BEMAS. « Si de telles installations défaillent, les conséquences sont immédiates et graves : elles se déclinent en dommages environnementaux potentiels, mais aussi en conséquences financières et en reporting négatif des médias. En 2018, par exemple, plus de dix entreprises belges ont fait la une des journaux en raison de la fuite de substances dangereuses. Les installations environnementales figurent dès lors de plus en plus en tête de liste des actifs critiques. »
La meilleure garantie : la maintenance
Vancauwenberghe : « Une installation correctement entretenue est la meilleure garantie en prévention d’incidents environnementaux. Les instructions de maintenance du fournisseur sont insuffisantes pour les conditions opérationnelles spécifiques de ces installations. Les méthodes telles que MBF et AMDEC assistent le maintenance manager à rédiger un calendrier de maintenance. En outre, les pannes techniques et machines en production peuvent entraîner des incidents environnementaux. Les déficiences sources de libération de substances nocives doivent donc être réduites au minimum. Simultanément, une attention particulière doit être portée à un programme d’inspection et de test correct et exhaustif des composants sécuritaires d’une installation pour détecter les dysfonctionnements. »
Priorité environnementale fondamentale
« Dans nos centrales électriques, l’environnement est au top des priorités », déclare Erwin Bovyn, O&M National Director Production Luminus. « Un système de protection de l’environnement bien organisé est crucial car il se décline en projets d’amélioration continue. Des projets qui à leur tour assurent un fonctionnement plus efficace de nos unités. L’élaboration et l’adaptation du programme de maintenance dans le contexte de la législation environnementale se font en collaboration avec le service HSE, qui surveille de près cette législation. Ces actions sont décrites en détail dans notre système de management environnemental (ISO 14001). Notre première centrale est déjà certifiée ISO 14001 depuis une vingtaine d’années. Toutes nos autres centrales ont suivi cet exemple. Depuis 2016, nous sommes également certifiés ISO 50001 (gestion de l’énergie). Nous appliquons autant que possible notre flux de processus de maintenance pour concrétiser les programmes environnementaux sur le terrain. Les ordres de travail périodiques générés dans le progiciel ERP décrivent l’activité de maintenance environnementale. Ces ordres de travail sont préparés et planifiés de la même manière que les autres. »
La sensibilisation est clé
Bovyn : « Les planificateurs des travaux de maintenance sont également responsables des contacts avec les organismes certifiés éventuellement présents lors d’inspections. Les commentaires mineurs des inspecteurs sont, si possible, immédiatement traités. Si cela n’est pas réalisable, un nouvel ordre de travail est créé sur le champ. Les ordres de travail liés à l’environnement sont également spécifiquement référencés, ce qui assure un suivi rapide pour une exécution complète et dans les délais. Les responsables de la maintenance et du site disposent donc de tous les outils pour se faire une idée correcte de la ‘conformité’. Le cas échéant, les ajustements sont directement gérés. Un ordre de travail n’est clôturé que lorsque les rapports sont disponibles et que les remarques éventuelles ont été traitées. Il est important que tout soit correctement consigné et documenté. La sensibilisation est clé, raison pour laquelle nous veillons à rappeler régulièrement aux équipes de maintenance l’importance des exigences environnementales. En outre, les analyses de risque de toutes les activités de maintenance incluent des points d’attention liés à l’environnement. Le milieu est surveillé de la même manière que la sécurité, à l’aide d’outils de gestion de maintenance bien connus. »
Système de gestion environnementale chez Bayer
Nous avons également interrogé Saskia Van den Heede, coordinatrice environnementale/Environmental Lead- Bayer Antwerp, sur la position de Bayer face à cette problématique. « Dans le cadre d’un système de management environnemental efficace, l’organisation doit connaître son impact sur l’environnement », déclare Van den Heede. « À cette fin, elle doit déterminer les aspects environnementaux gérables et contrôlables et d’identifier leur importance. Ceci est cartographié sur la base d’un diagramme de process à entrées/sorties : quels aspects environnementaux sont importants, quelles mesures de gestion sont valables ... Ainsi, pour chaque département, les éco-installations critiques (EIC) sont répertoriées ; les installations où une défaillance/panne/défaut aux équipements/en sécurité peut entraîner des incidents environnementaux majeurs, tels que : dépassement des normes légales (d’émission), danger sérieux pour les personnes et l’environnement ou nuisance évidente pour l’environnement en dehors des limites de l’usine. Pour ces EIC (par exemple, épurateur de gaz, torchère ou épuration d’eau), les conditions d’éco-process critiques et l’instrumentation sont définies. Cela autorise un contrôle préventif du bon fonctionnement de l’installation par le biais d’un monitoring en ligne des paramètres de process (pression, température, débit), des alarmes/sécurités, de l’étalonnage des instruments EIC, des inspections/maintenances périodiques, des instructions opérationnelles, des mesures d’émissions en ligne ou périodiques (fonc. de l’installation) et des procédures d’urgence en cas de défaillance de l’installation technique. En outre, une liste de contrôle complète est révisée pour chaque EIC. »
Eaux usées biologiquement purifiées
Bart Peeters, Manufacturing Technologist Bayer, donne l’exemple pratique suivant : « Dans une station d’épuration où les eaux usées sont biologiquement purifiées par des boues actives (un conglomérat de micro-organismes comprenant notamment des bactéries), les paramètres pH et oxygène dissous revêtent une importance majeure. Les processus biologiques se réalisent de préférence sous un pH neutre (typiquement entre 7 et 8) et doivent être strictement surveillés et ajustés par des dosages automatiques d’acides et/ou de bases. Les boues actives utilisent également de l’oxygène lors de la décomposition aérobie des contaminants. Il est donc nécessaire de mesurer en continu et d’ajuster la concentration en oxygène dissous dans l’installation d’épuration. Comme il s’agit de paramètres importants, les sondes de pH et d’oxygène dissous sont mensuellement contrôlées par le service d’entretien afin de garantir une épuration d’eau correcte. En outre, si dans le bassin de biodégradation, une conversion de nitrates a lieu en azote gazeux dans des conditions dites anoxiques (absence d’oxygène dissous), le potentiel d’oxydo-réduction est surveillé en ligne dans la partie du traitement d’eau destinée à éliminer les nitrates. Cela nécessite également une maintenance mensuelle. »
Réglage optimal des processus de combustion
« L’utilisation d’installations techniques est souvent accompagnée d’émissions », déclare Liesbeth De Nys, responsable marketing chez Testo. « La pollution éventuelle de l’air et de l’eau est un point d’attention important, car les valeurs limites d’émission ne peuvent pas être dépassées. C’est à l’équipe de maintenance qu’il incombe de surveiller ce process. Prenons l’exemple d’une turbine à gaz. Pour atteindre l’efficacité maximale de l’installation et respecter les limites d’émission légales pour les oxydes d’azote (NOX), le monoxyde de carbone (CO) et le dioxyde de carbone (CO2), le responsable de la maintenance doit régler le rapport stœchiométrique optimal. Les analyseurs de gaz sont dans ce contexte un outil pertinent. Le cœur de chaque analyseur est constitué de capteurs spécifiques à une substance. Le fonctionnement repose sur des principes physiques, chimiques ou électriques tels que l’absorption, l’adsorption, la transmission, l’ionisation, la réaction enthalpique ou des propriétés paramagnétiques et électrochimiques. Le défi pour le responsable de la maintenance est de surveiller avec précision l’installation grâce à des mesures précises et de respecter les valeurs limites d’émission légales. »
Charbon actif
« Le charbon actif est un produit approprié pour capturer divers types de pollution provenant de l’air, des gaz, des liquides et/ou de l’eau », déclare Mathias Meersseman, CBDO chez Desotec. « Le charbon actif a une structure en éponge à travers laquelle les liquides ou les gaz circulent, mais où la contamination est attirée et retenue par la surface interne. Alors que le charbon actif était jadis rejeté ou brûlé après utilisation, les contaminants présents sont actuellement éliminés du charbon par un procédé de pyrolyse, détruits sous forme gazeuse et neutralisés, permettant de recycler le charbon actif. » <<
Par Wouter Peeters